


Tipuri de raze formate prin îndoirea aerului pe o frână de presă

figura 1
Când aveți o îndoire ascuțită, pumnul străpunge suprafața materialului în timpul curbei. Atunci când aveți o îndoire a razei minime (o vom numi "limita minimă" între curba ascuțită și cea perfectă), raza nasului de perforare începe să perforeze suprafața materialului.
Întrebare: Am citit coloana dvs. de ceva timp, iar în magazinul meu am petrecut mult timp argumentând asupra a ceea ce este o îndoire ascuțită într-o formă de aer și cum se referă la o rază minimă de rază. Sunt același lucru, sau este o diferență? Vă rugăm să consultați acest subiect pentru noi, astfel încât să putem înțelege mai bine aceste concepte și aplicarea lor în lumea reală?
Răspuns: Există momente în care este necesar să se extindă și să se rafineze definițiile ceva - și acesta este unul din acele vremuri. După luni de cercetare în subiecte conexe, cum ar fi factorul k, am descoperit că într-adevăr trebuie să ne schimbăm definițiile diferitelor tipuri de raze de îndoire.
Pentru formarea aerului am avut trei tipuri acceptate: minimul, raza și profunzimea. Cu toate acestea, pentru a reflecta toate cercetările care s-au îndreptat spre îndoirea foilor metalice în ultimele decenii, este posibil să fie timpul să folosim o terminologie mai precisă.
Cele cinci ordine ale razei de îndoire pe o frână de presă
Există cinci ordine ale razei îndoirii interioare (Ir). În centrul tuturor preciziei, Ir este ceea ce folosim pentru a calcula indemnizațiile de îndoire (BA) și deducerile îndoirii (BD). Cele cinci sunt următoarele:
Sharp raza de îndoire
Rotația minimă a razei
Curba perfectă a razei
Răsturnarea suprafeței sau razei
Rotația profundă a razei
Sharp Radius Îndoire pe frâna de presă
O îndoire a razei ascuțite este cea în care centrul curbei este îndoit. Această încrețire este cauzată de aplicarea unei presiuni într-o zonă atât de mică încât tonajul aplicat să depășească capacitatea materialului de a rezista acestei forțe, permițând nasului să perforeze suprafața materialului.
Creșterea centrului razei cauzează variații ale grosimii materialului (Mt), rezistenței la încovoiere, rezistenței la tracțiune și direcției de granulare. Acestea, la rândul lor, conduc la variații de unghi în curba finală și variații în deducția îndoirii (BD). La cele mai proaste, îndoirile ascuțite produc un punct slab în foaia de tablă și provoacă căderea în produs.
Indiferent dacă o îndoire se întoarce, este o funcție a materialului, nu cea mai ascuțită formă de lovitură din magazin. Atunci când vârful pumnului este prea mic în comparație cu tonajul necesar pentru a forma, sarcina va fi concentrată pe o zonă atât de mică, încât pumnul va începe să străpungă suprafața materialului.
De aici aveți două opțiuni. Mai întâi, trebuie să rămâi cu îndoirea ascuțită și să calculezi BA, OSSB și BD folosind valoarea pentru raza naturală plutitoare. În cazul în care raza nasului trebuie să rămână aceeași, va trebui să urmăriți strâns unghiurile de îndoire în timpul producției. Din nou, deoarece curbele ascuțite străpung suprafața materialului, ele amplifică variațiile unghiului de îndoire de la modificările în proprietățile materialelor, direcția granulelor, grosimea și rezistența la tracțiune și la curgere.
Cea de-a doua opțiune este să calculați încă BA, OSSB și BD folosind raza naturală în interiorul razei - numai de această dată, schimbați nasul de lovire la o rază cât mai aproape de raza naturală plutitoare, fără a depăși valoarea razei. Dacă vârful perforatorului depășește valoarea razei de plutire, materialul va prelua noua rază mai mare, modificând din nou toate valorile BD și spațiul gol.
Păstrarea razei nasului cât mai aproape posibil, dar în continuare mai mică decât cea plutitoare Ir vă va oferi unghiul cel mai stabil și mai consistent de îndoire și, prin extensie, dimensiuni liniare stabile.
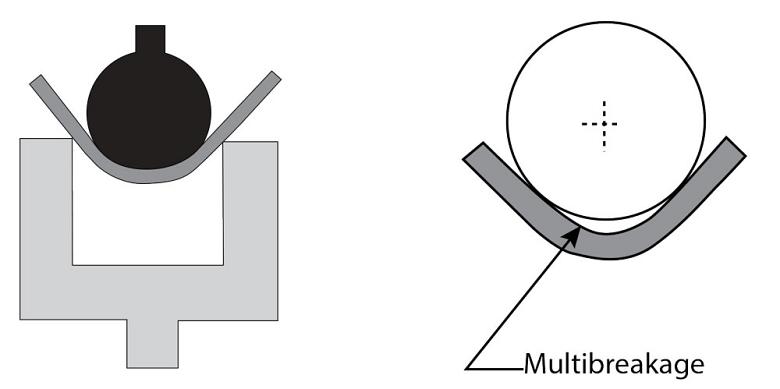
Figura 2
Într-o îndoire a razei (pe stânga), materialul rămâne în contact cu suprafața feței. Dar, pe măsură ce crește raportul Ir-to-Mt, obțineți o îndoire profundă a razei, deoarece apare multibreakage (pe dreapta). Multibreakage se manifesta ca raza interioara a materialului se separa de nasul pumnii.
Raza minimă Îndoirea la frână de presă
O curbură minimă a razei nu este cea mai ascuțită formă de pumn disponibilă în magazin, ceea ce este adesea greșită de mulți ingineri și programatori. Mai degrabă, o rază minimă de îndoire poate descrie unul din cele două lucruri, în funcție de context.
În primul rând, este punctul în care curba devine ascuțită și nasul pumnii începe să penetreze suprafața materialului. Apelați-o definiția "limită minimă" (a se vedea figura 1 ). În al doilea rând, poate însemna cea mai mică rază interioară formată de aer, pe care o puteți obține fără a crăpa suprafața exterioară a curbei.
Referindu-se la a doua definiție, furnizorii de materiale adesea enumeră raza minimă în interiorul multiplu de Mt - de exemplu, 1Mt, 2Mt. Pentru a fi mai precis, puteți calcula raza minimă de îndoire utilizând o reducere a tracțiunii unui material dat. Pentru mai multe informații, consultați secțiunea "Analizând factorul k în îndoirea foilor metalice" din septembrie 2018, arhivate la www.thefabricator.com.
Doar pentru a micsora lucrurile mai departe, puteți avea o rază minimă de curbură folosind un nas destul de ascuțit, care începe să străpungă (prima definiție) și, de asemenea, să creeze fisuri pe raza exterioară. Indiferent, ambele definiții sunt strâns legate, întrucât sunt oarecum dependente de rezistența materială la tracțiune. Cu cât rezistența la tracțiune este mai ridicată, cu atât va fi nevoie de un nas mai mare pentru a evita crăparea în exteriorul curburii. Acest lucru este valabil și pentru duritate; cu cât este mai greu materialul, cu atât raza trebuie să fie mai mare.
Indiferent dacă înălbați sau nu centrul de îndoire, ambele tipuri de curburi de rază minimă (împreună cu coturi ascuțite) vor compromite integritatea materialului și consistența generală. De ce asta? Deoarece atât curbele de rază ascuțită cât și cea minimă conduc la stres excesiv de tracțiune. Aceasta modifică forma razei, schimbând astfel alungirea în curbă.
În tabla de precizie, fiecare piesă, fiecare cot și fiecare tip de material are anumite caracteristici care determină fiecare să aibă o rază de îndoire interioară minimă. Acesta nu va fi niciodată la fel, iar acest lucru trebuie luat în considerare la proiectarea pieselor din tablă. Pentru consistență, încercați să proiectați componente cu o rază interioară apropiată de grosimea materialului - ceea ce ne duce la următorul tip de rază: curba perfectă.
Radierea perfectă Îndoirea pe frâna de presă
O curbă perfectă a razei este cea în care relația dintre Ir și Mt este de la 1 la 1 (adică Ir este egală cu Mt), dar acoperă și o mică gamă de valori care încep de la raza minimă și ajung până la 125 la sută din Mt.
O îndoire perfectă a razei este chiar perfectă. La o relație de la 1 la 1 Ir-to-Mt, curba se află în starea sa cea mai stabilă, permițându-vă să obțineți o rază cu cel mai mic număr de variații între coturi. Veți produce un unghi de încovoiere consistent, dimensiuni consistente și cea mai mică cantitate de spate.
Această relație de la 1 la 1 Ir-to-Mt se întâmplă, de asemenea, să fie singura valoare în cazul în care regula mult mai boltit 8x este validă - adică, lățimea morii ar trebui să fie de 8 ori Mt. Această regulă devine invalidă atunci când raportul Ir-to-Mt devine mai mare sau mai mic.
Îndoirea suprafeței sau a radiațiilor și îndoirea profundă a radiațiilor
Suprafața sau raza de curbură sunt acolo unde raza interioară este mai mare de 125% până la aproximativ 12 ori Mt. Din nou, acest lucru este aproximativ. O limită superioară mai precisă pentru curbele de rază are de a face cu comportamentul materialului, pe care îl voi adresa în curând.

Figura 3
Un tampon de uretan împinge înapoi pe material, forțându-l împotriva razei de lovire.
Pe măsură ce raportul Ir-to-Mt crește, la fel se întâmplă și cu revenirea înapoi. Și când raportul Ir-to-Mt este foarte mare, materialul nu este foarte ductil, chiar și la o rezistență scăzută la tracțiune, și toate acestea pot provoca multibreakage (a se vedea Figura 2 ). Frecvente în materiale cu rezistență redusă la tracțiune și mai puțin obișnuite în materialele cu rezistență mai mare, multibreakage se manifestă ca raza interioară a materialului se separă de nasul pumnalului. Se poate produce o multiplicare atunci când raportul Ir-to-Mt depășește 12-la-1, dar în circumstanțele potrivite, poate avea un raport de până la 30 la 1.
Deci, atunci când o curbă de rază se transformă într-o îndoire profundă a razei? Ar putea fi descrisă ca momentul separării materialului de raza pumnului. Din nou, acest lucru poate apărea atunci când raportul Ir-to-Mt depășește 12-la-1, dar în unele cazuri poate fi la fel de mare ca 30-la-1.
Atributele materiale joacă un rol major în rezultatele pe care le veți realiza. Veți găsi variații semnificative în machiajul chimic, tratamente și temperaturi în cadrul fiecărui tip de material sau grup, atât de mult încât să preziceți exact punctul în care se produce schimbarea este greu de definit.
Până la un unghi de îndoire exterior de 90 de grade, materialul va urmări cu fidelitate conturul razei pumnului. Dar apoi, atât pătrunderea în spațiul morții, cât și în primăvara lor lucrează magia lor. Pe măsură ce crește unghiul de înclinare externă, veți vedea o creștere proporțională a cantității de spate. Cu cât trebuie să mergeți mai departe pentru a compensa revenirea înapoi, cu atât este mai mare separarea dintre Ir și Rp și cu cât Ir devine mai apropiat de raza pumnului. O îndoire profundă a razei va necesita o anumită formă de compensare sau întoarcere pentru a menține materialul în contact cu raza pumnului (vezi Figura 3 ).
De altfel, acestea ar putea fi subdivizate în continuare prin metoda de îndoire: îndoirea aerului, fundul, coinarea, plierea și ștergerea. Acesta este un subiect pentru o altă zi și o altă coloană. Indiferent dacă ești în aer, folosirea acestor cinci termeni îi poate ajuta pe toți cei din magazin să vorbească în aceeași limbă pentru a face față oricărei provocări de îndoire.


