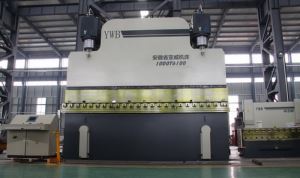
Aplicații de îndoire a frânelor de presă mai mari
Stâlpi de iluminare formează și se îndoaie
Aplicatii de indoire a stalpilor metalici
8M, 10M, 12M de polizare ușoară a metalului și îndoire

Un martor lung este tăiat pe un laser cu fibră și se descarcă pe un sistem automatizat care transportă, orientează și alimentează-l în partea unei frâne de presă în tandem, cu poziționarea pieselor de lucru față și spate (care se dublează ca și față și spate) care ghidează parte prin formare. De acolo, un dispozitiv de împingere integrat în masa de frână descarcă piesa într-un sistem de transport care duce piesa la un dispozitiv de sudură pentru cusătură.
Aceasta este o aplicație cu polul ușor care a cerut timpi de execuție extrem de rapizi. Compania a ales să taie semifabricatele cu un laser cu fibre nu numai pentru viteză, ci și pentru a atinge cerințele de calitate a muchiei - piesa a trecut de la formarea în frână tandem direct la sudură cu cusături, fără debavurare sau pregătire pentru sudură.
Deși o astfel de automatizare nu ar avea sens în afaceri pentru un magazin de produse cu un volum redus de produse, se dovedește un punct: în îndoire la scară largă, fie pe o frână de presă mare sau într-o mașină tandemă, Nu trebuie mult timp. Operatorii își petrec majoritatea zilelor făcând totul altceva: obținerea piesei masive la și de la frână, poziționarea piesei între coturi, așteptarea macaralelor și schimbarea uneltelor.
Pătrunderea în arena de îndoire a pieselor mari poate fi o idee tentantă; poate că va ajuta la stabilirea unui magazin fab, în afară de concurenți. Dar, atunci când un magazin investește în astfel de procese, sursele numesc mai mulți factori care pot afecta cât de repede se desfășoară munca prin instalație.
Tandem sau o frână mare?
Spuneți că aveți o frână mare. Formați o parte masivă urmată de alte părți prea mari pentru celelalte frâne de presă, dar relativ mici pentru patul lung al frânei mari. Între timp, alte părți mai mari stau în coadă, așteptând rândul lor.
Cu o frână de tandem de presă, fiind două frâne mai mici legate, operatorii ar fi putut forma acele loturi mici pe frânele individuale, apoi să se întoarcă în modul tandem pentru a procesa următoarea mare parte din coadă. Dar apoi o altă slujbă vine pentru ofertă, una care necesită formarea unei părți extrem de mari. Frâna ta tandem are tonajul pe picior necesar și chiar aveți dreptul de scule. Cu toate acestea, mai multe coturi în parte necesită o distanță semnificativă în spatele sculelor. Așa că mașina dvs. tandemă nu are grație gâtului în mijlocul patului din spatele uneltelor din centrul patului, unde cele două frâne sunt legate împreună. Încercați să formați această lucrare și piesa de prelucrat ar intra în coliziune cu cadrul mașinii.
Având o mașină mare, cu spațiu liber în spatele sculelor și fără gât în mijlocul patului, ați fi putut să vă ocupați de acest lucru și alte locuri de muncă extreme. Și poate că aceste locuri de muncă ar fi suficient de profitabile pentru a compensa costurile suplimentare ale instalării unei frâne de presă mari, inclusiv a fundației suplimentare necesare.
Potrivit surselor, presa de frână pentru a alege depinde de un magazin fabrica actuală și potențial mix de produse. O frână mare de presă ar putea aborda o activitate care necesită multe picioare de spațiu liber în spatele sculelor. Dar, de asemenea, renuntati la flexibilitatea si performanta oferite de masina tandem.
Aplicațiile precum fabricarea unui pol de lumină pot să nu necesite flexibilitatea: adică, formând părți mai mici în cele două frâne mici și apoi formând o mare parte a sistemului în mod tandem. Dar au nevoie de vitezele mai mari pe care le oferă un sistem tandem. În plus, producătorii de poli nu trebuie să se îngrijoreze de a avea un spațiu larg deschis în spatele mașinilor, deși producătorii de frâne de tandem continuă să ofere gâturi mai adânci pentru a se adapta la o varietate mai mare de locuri de muncă (a se vedea figura 1 ).

Manipularea materialului
Cât de automatizat poate fi o funcționare a frânei de presă? Pentru a răspunde la această întrebare, magazinele pot să identifice familii de produse sau părți, inclusiv părți care ar putea fi destinate unor clienți sau chiar industriilor, și totuși au aceleași atribute, cum ar fi mărimea, forma sau materialul. Apoi, magazinul ar putea să avanseze cu un anumit tip de automatizare a manipulării materialelor, dacă investiția are sens pentru volumul și consistența cererii familiei de produse (a se vedea Figura 2 ). Îndoirea pumnului este un exemplu comun.
"De exemplu, unele sisteme automate pot ridica o foaie și o pot plasa pe o masă de transfer care o alimentează în frâna de presă. adăugând că aceste foi sunt adesea deplasate în fața uneltelor, moment în care împingătorii individuali deplasează placa în poziția dintre unelte și poziționerii în fața și în spatele uneltelor.
Acești poziționari, din nou, pot acționa, de asemenea, ca un frontgauge și backgauge. Aceste dispozitive de împingere poziționează piesele mari în timpul ciclului de formare. "Pe măsură ce începeți să vă formați, nu mai aveți o margine de piesă paralelă cu podeaua"
Deci, măsurarea și manipularea părților se fac, de obicei, cu dispozitive cu suprafețe verticale mari pe ele, astfel încât să poată manipula piesa după ce se formează. "Gândiți-vă la un backgauge tipic, cu degete care poate fi de aproximativ jumătate de inci sau înălțime.
Apoi, trebuie să scoateți aceste componente mari formate din frână. Producătorii de lămpi de lumină au sisteme de ejector care împing polul în afara unui alt sistem de manipulare a materialelor, cum ar fi un transportor cu role. Acești împingători pot fi montați sub sau deasupra patului sau pot fi montați pe masa de manipulare a materialului (vezi figurile 3 și 4 ).
"Apoi, aveți problema de a scoate aceste piese de prelucrat de-a lungul matriței [în timpul ejecției pieselor]", a spus Claude, adăugând că sistemele pot fi integrate în care rolele se ridică de jos pentru a ridica piesa de prelucrat de pe suprafața umerilor, permițând piesei să se rostogolească ușor din plicul de lucru.
Deși nu sunt neapărat folosite pentru îndoirea polilor, aderenții de foi pot, de asemenea, facilita procesul de formare și elimină necesitatea unei macarale pentru a ține piesa de prelucrat în poziție. Acești adepți, concepuți pentru o îndoire a pieselor mari, sunt o axă CNC. Pe măsură ce berbecul împinge în mormânt și metal, adepții știu la ce viteză și unghiuri se îndoaie foaia și ajută la susținerea lucrării pe măsură ce se ridică și se declanșează în jos.
"Imaginați-vă că aveați o tigaie lungă de 20 de picioare, cu o flanșă de 4 inch și 40 de centimetri atârnând partea din față." "Dacă aveți adepți, puteți îndoi acea parte cu un singur operator".
Potrivit unor surse, cel mai obișnuit tip de ajutor de manipulare a materialelor în operațiunile mixte de produse ridicate rămâne o macara dedicată (a se vedea figura 5 ). Unele se montează direct pe cadrul mașinii. Operatorul de frânare nu mai trebuie să aștepte să fie disponibilă o macara suspendată și nici ceilalți nu trebuie să aștepte macaraua deoarece este legată de frână. Tot ceea ce așteaptă poate pune o presiune serioasă asupra performanței generale a magazinului.

Apăsați frânarea
O astfel de automatizare a manipulării materialelor are un efect direct și evident asupra duratei ciclului de producție și de formare. Dar pentru acele magazine în care gama de lucru este prea diversă, sursele au spus că trebuie să se uite la factori mai puțin evideni în ecuația timpului ciclului.
Pentru un singur lucru, asigurați-vă că mașina funcționează corect și că este corect calibrată. Manipularea de piese mari, backgauges (și uneori frontgauges) trebuie să se deplaseze distanțe semnificative, iar distanța dintre centrul V die și suprafața ecartamentului trebuie să fie exactă. Dacă pozițiile reale ale backgugurilor nu se potrivesc cu pozițiile date în controler, problemele rezultate și timpul ciclului de îndoire crește tot mai mult, deoarece operatorii se străduiesc să o facă să funcționeze.
"Calibrarea corectă este deosebit de importantă atunci când faceți o parte care acoperă diferența dintre două mașini", a adăugat el, că o întărire complexă și coordonată dintre cele două frâne trebuie să funcționeze corect. Și când operatorii lucrează cu sisteme de alimentare automată, manipulează materialul din față și din spate (din nou, acționând atât ca un dispozitiv de măsurare, cât și ca poziționer), lucrurile se pot complica în special.
Paturile celor două frâne ar trebui de asemenea aliniate. Cele mai multe mașini de tandem au metode de aliniere solidă, care implică conexiuni securizate ale șuruburilor și nivelare de precizie. Dacă această aliniere nu este ceea ce ar trebui să fie, instrumentele vor fi în poziția greșită și, din nou, apar probleme.
"Alinierea trebuie să fie pe fața locului", "[Paturile] pot fi ținute împreună cu brațe, șuruburi de împingere și tragere și șuruburi de fixare pentru a le ține perfect în loc. Odată ce sunt aliniate, totul ar trebui să funcționeze bine. Dar prima dată este esențială pentru a vă asigura că totul se potrivește. "
Apoi luați în considerare tonajul. Aplicații precum îndoirea stâlpului de lumină, de obicei, nu împing frâna tipică de tandem la limitele sale. Dar multe alte aplicații fac, mai ales având în vedere popularitatea în creștere a materialelor de înaltă rezistență.
Adesea, o mașină tandemă este pur și simplu două frâne de presă identice, fiecare având același tonaj și lungime de pat. Dar, uneori, din cauza diferiților factori, o frână dintr-un aranjament tandem poate avea o lungime mai scurtă sau mai lungă a patului și o capacitate de încovoiere mai mică sau mai mare. Indiferent de configurare, tonajul pe picior trebuie să fie identic pentru ambele mașini.
Aceleași reguli de încărcare laterală aplicabile unei singure frâne se aplică, de asemenea, unei configurații tandem. Dacă o piesă de prelucrat este plasată într-un mod în care o frână are o presiune de formare pe o singură parte, în mod repetat, componentele hidraulice ale cilindrului pot fi uzate prematur.
"De exemplu, dacă încărcați în mod continuu mașina tandemă pe partea dreaptă, unde partea se extinde până la cea de-a doua mașină cu numai câțiva picioare, veți avea uzură prematură a etanșării pe cilindrul Y2 de pe utilajul din stânga". "Se va încălzi și se va uza prematur, deoarece cilindrul este suprasolicitat în comparație cu celălalt cilindru".
Cel mai important, să zicem surse, nu trebuie să depășească niciodată ratingul tonajului; aceasta include atât frâna de presă, cât și sculele. Un magazin ar trebui să investească într-un tampon de tonaj sănătos pentru a evita împingerea tonajului peste limită. Și cu utilizarea de astăzi a materialelor cu rezistență ridicată, uneltele durificate destinate manipulării acestui material (cu raze mari, de 10 până la 12 ori grosimea materialului) sunt o necesitate.

"Asigurați-vă că vă aflați în zona de confort a ceea ce încercați să realizați" "Dacă aveți nevoie de 30 de tone pe picior, iar instrumentele dvs. se pot ocupa de până la 32 de tone pe picior, probabil că nu este o idee bună. Dacă materialul este puțin mai dificil [decât ceea ce este specificat], nu veți fi într-o situație bună. Aveți nevoie de un tampon bun pentru a ține cont de variația respectivă. "
Un alt factor care a devenit aproape dat: "Aveți nevoie de un sistem de încorporare automatizat, corect și corect. Când controlul primește informația, ar trebui să calculeze cât de mult este nevoie de încoronare pentru a compensa deformarea. "
"Crowning-ul este într-adevăr cel mai important element", adăugând că tehnologia încoronării strălucește în special în sistemele tandem. "Sistemele moderne sincronizează cilindrii - doi sau [cu sisteme tandem] patru sau [cu mașini tridem] chiar șase & timid, și timid, de fiecare 5 milisecunde", a spus el. "Sistemul verifică continuu pentru a vă asigura că aveți o mișcare constantă dreaptă în mașină." (O frână de presare tridem are trei mașini conectate împreună).
Efectele instrumentelor
Într-o operațiune de mixare a produselor, sursele au fost de acord că schimbarea sculelor este una dintre cele mai mari cauze ale nefuncționării la încovoiere. Schimbarea pe astfel de unelte mari poate dura ore.
Opțiunile abundă pentru a scurta acest timp. Opțiunile mai puțin costisitoare includ investirea sau fabricarea cărucioarelor pentru a ajuta la înlăturarea și instalarea loviturilor și a matrițelor masive. Procesul durează încă o perioadă, dar cel puțin, operatorul nu va mai trebui să aștepte un camion cu furcă.
O altă opțiune este aceea de a investi în instrumente segmentate, ceea ce face ca instrumentele să fie mai ușor de înlocuit. Un alt instrument de investiții pe care trebuie să-l luați în considerare sunt loviturile în care puteți schimba razele vârfului. Operatorii trebuie să schimbe sfaturile manual, dar este mult mai puțin dificil decât să schimbați o lovitură întreagă. De asemenea, încurajează operatorii să folosească raza corectă a pumnului pentru aplicație - în loc să introducă din greșeală o îndoire în curbă folosind o rază a vârfului care este prea îngustă pentru lucrare.
Probabil cea mai eficientă opțiune este, de asemenea, cea mai scumpă: matrice V cu lățime variabilă. În curbarea aerului, raza rezultată depinde de lățimea deschiderii matriței și, într-o situație de îndoire la scară largă, schimbarea unei matrițe la una cu altă lățime poate dura ore. O matriță cu lățime variabilă V, controlată de CNC, poate schimba lățimea în câteva minute și elimină necesitatea de a schimba matrița V (vezi figura 6 ).
Sursele au avertizat că d-urile V cu lățime variabilă nu au sens pentru fiecare aplicație. "Dacă aveți o matriță cu [variabilă lățime] V, știți că de multe ori nu vă puteți apleca în jos", a spus Vanhoenacker.
El a explicat că, dacă o piesă de prelucrat trebuie să fie rotită pentru a forma o flanșă înaltă, problemele de degajare pot apărea cu o matriță V cu lățime variabilă. Umerii morului stau pe un bloc larg cu piste, care le permit să se miște pentru a crea o deschidere mai largă sau mai îngustă. O flanșă înaltă poate să se ciocnească cu acest bloc.
În ansamblu, investiția în scule, deși semnificativă, poate fi plătită. Se întoarce din nou la examinarea ciclului general de formare și la descoperirea sarcinilor care iau într-adevăr cel mai mult timp. Așteptarea unei macarale necesită timp. Poziționarea piesei de prelucrat necesită timp. Descărcarea poate părea un proces lent - dar schimbarea instrumentelor poate mânca o zi întreagă.